FACTORY
設備と工程
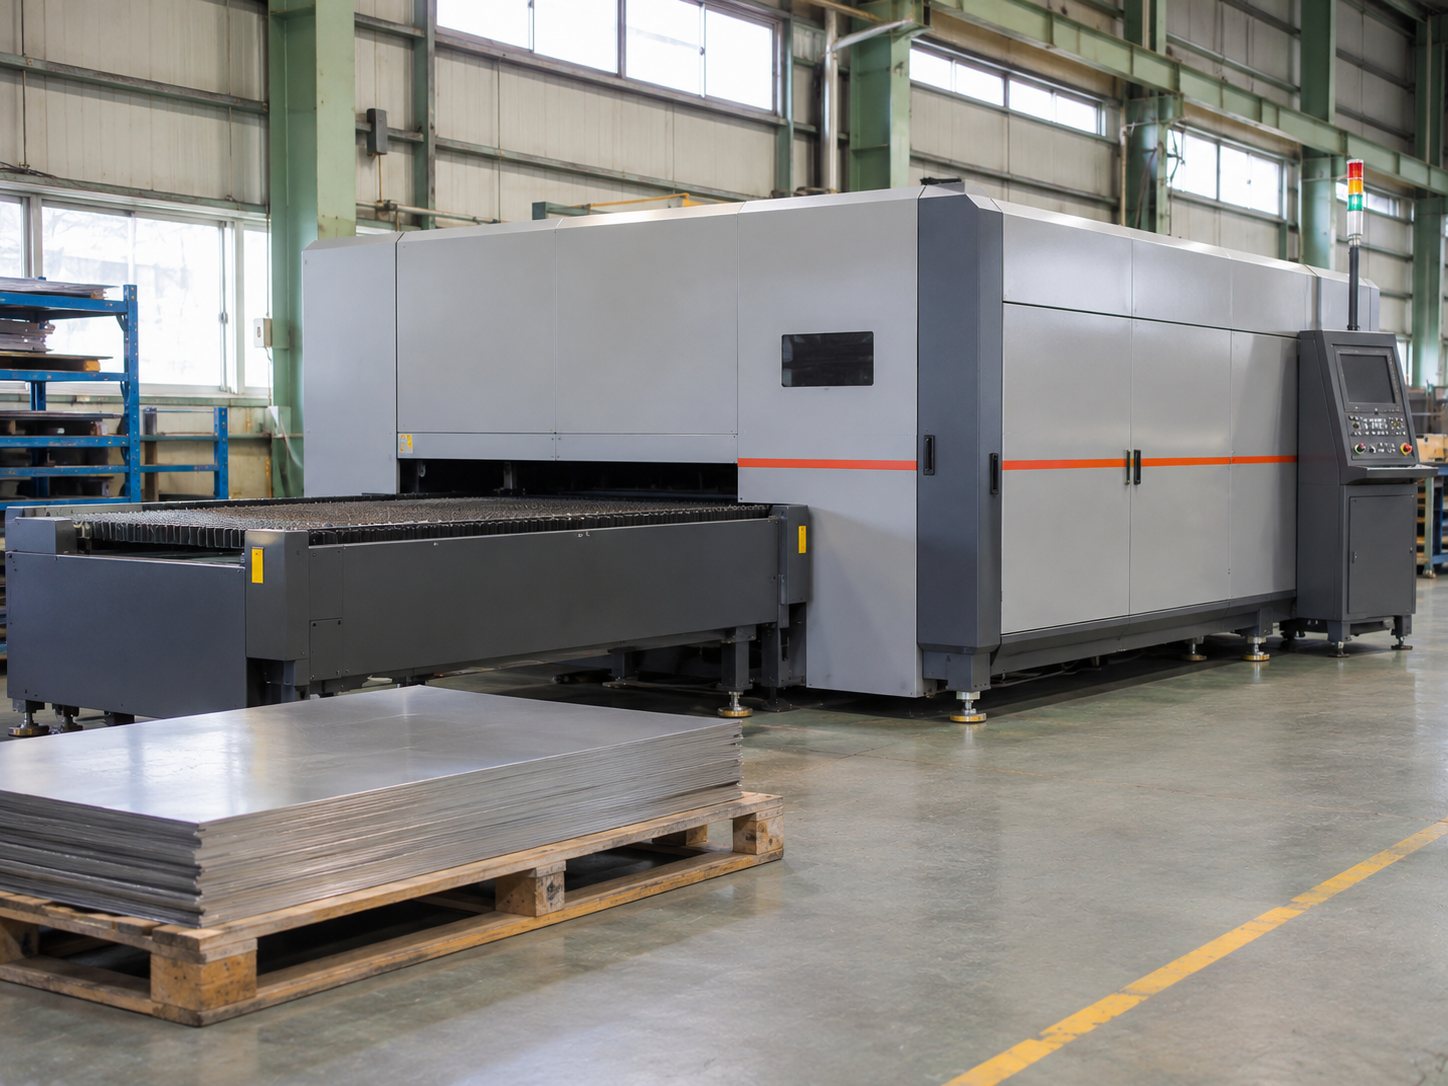
01切る
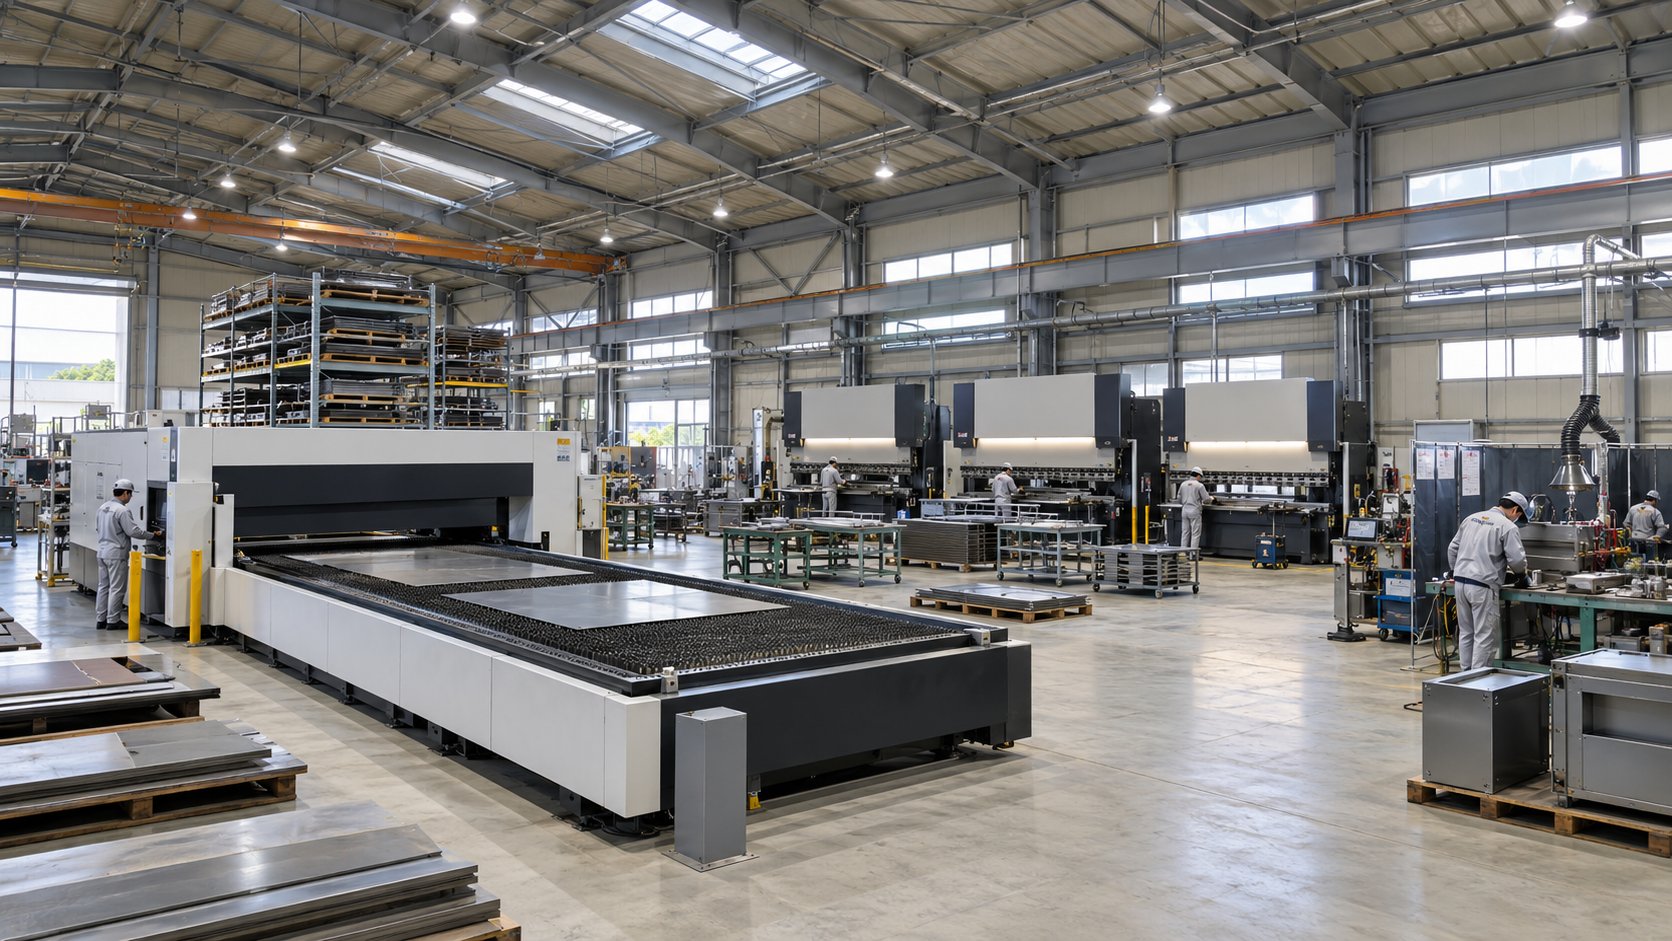
レーザー加工機2台
3,000×1,500mm・軟鋼12mmまで
図面のデータから切り抜きます。通し穴とタップの下穴もこのとき抜き、ねじが要る所は、あとでタップを立てます。
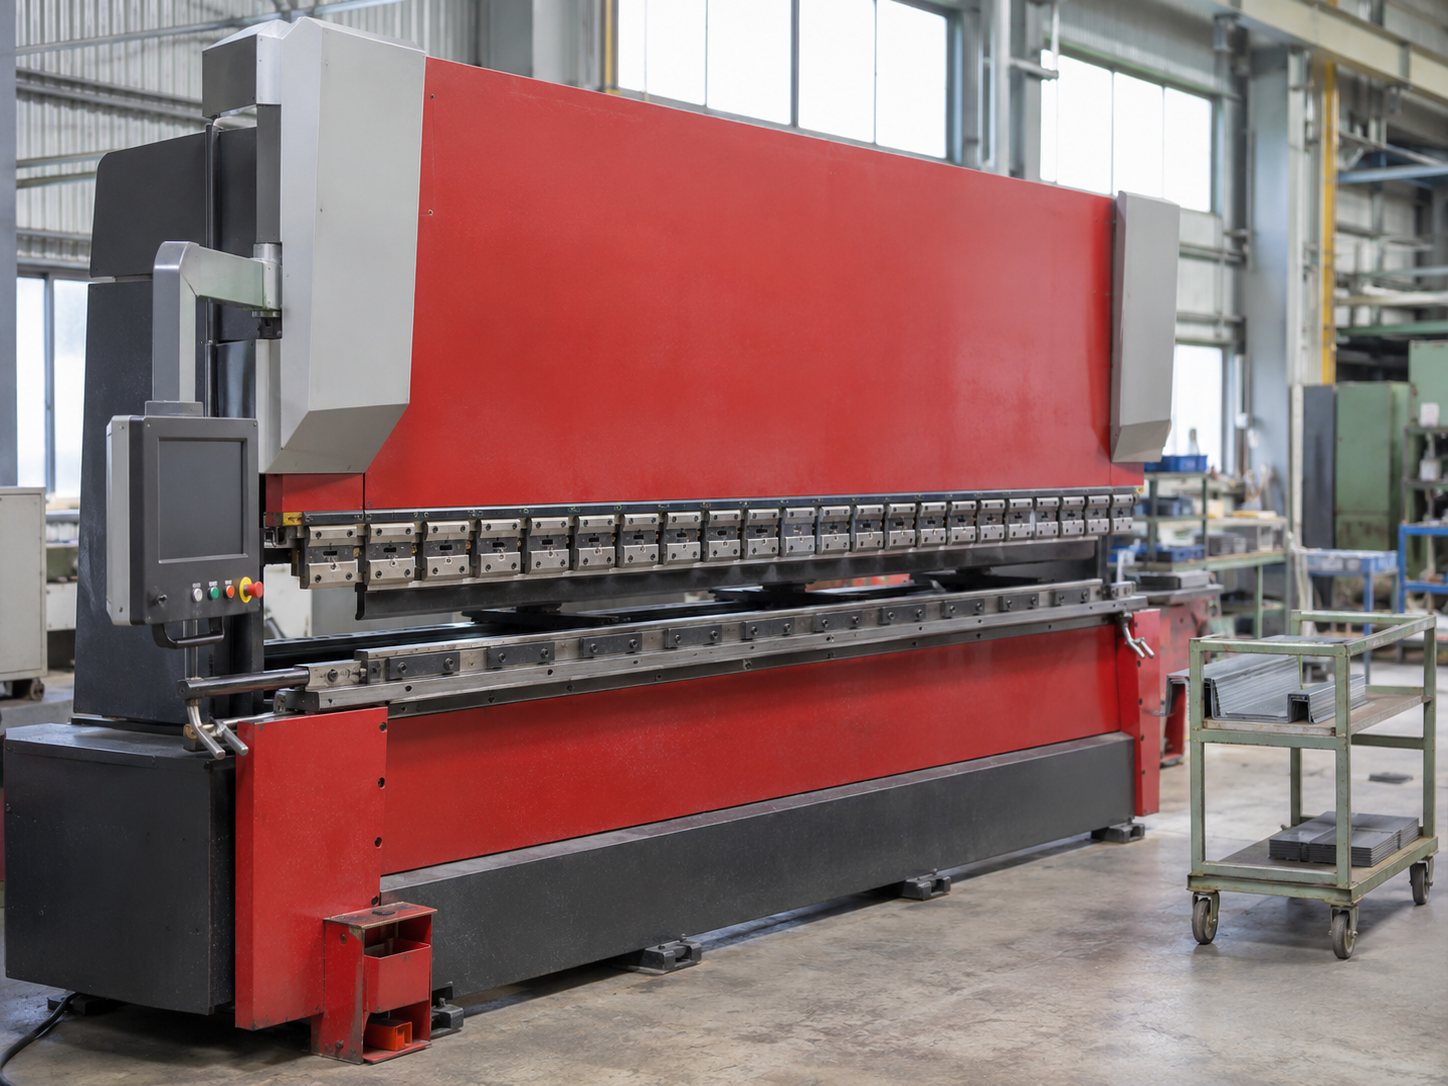
02曲げる
ベンダー5台
最大曲げ長さ3,100mm・100t
曲げる順番を図面で決めてから、金型を段取りします。1枚目の角度と寸法を測り、検査票に書いてから続きを曲げます。
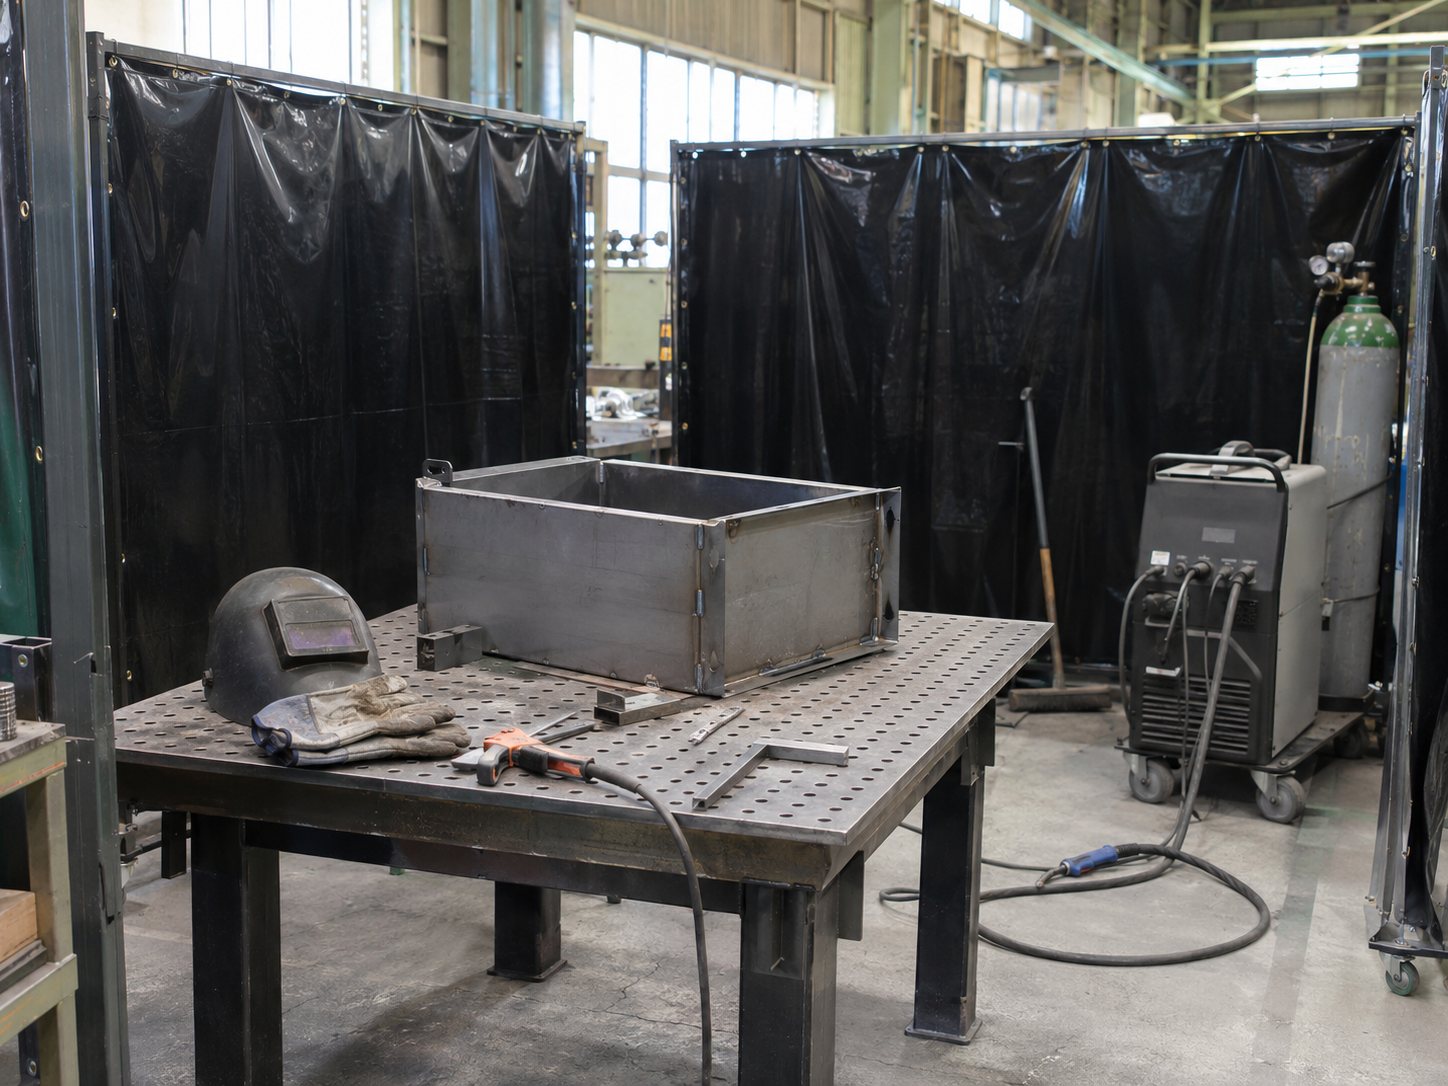
03溶接
溶接の作業場6か所
TIG 8台・半自動 6台・ロボット 1台
鉄は半自動溶接が中心で、薄い板や見える所はTIG。ステンレスはおもにTIGです。溶接の順番と治具でひずみを抑え、残ったゆがみは材質と板厚に合わせてプレスや加熱で直します。
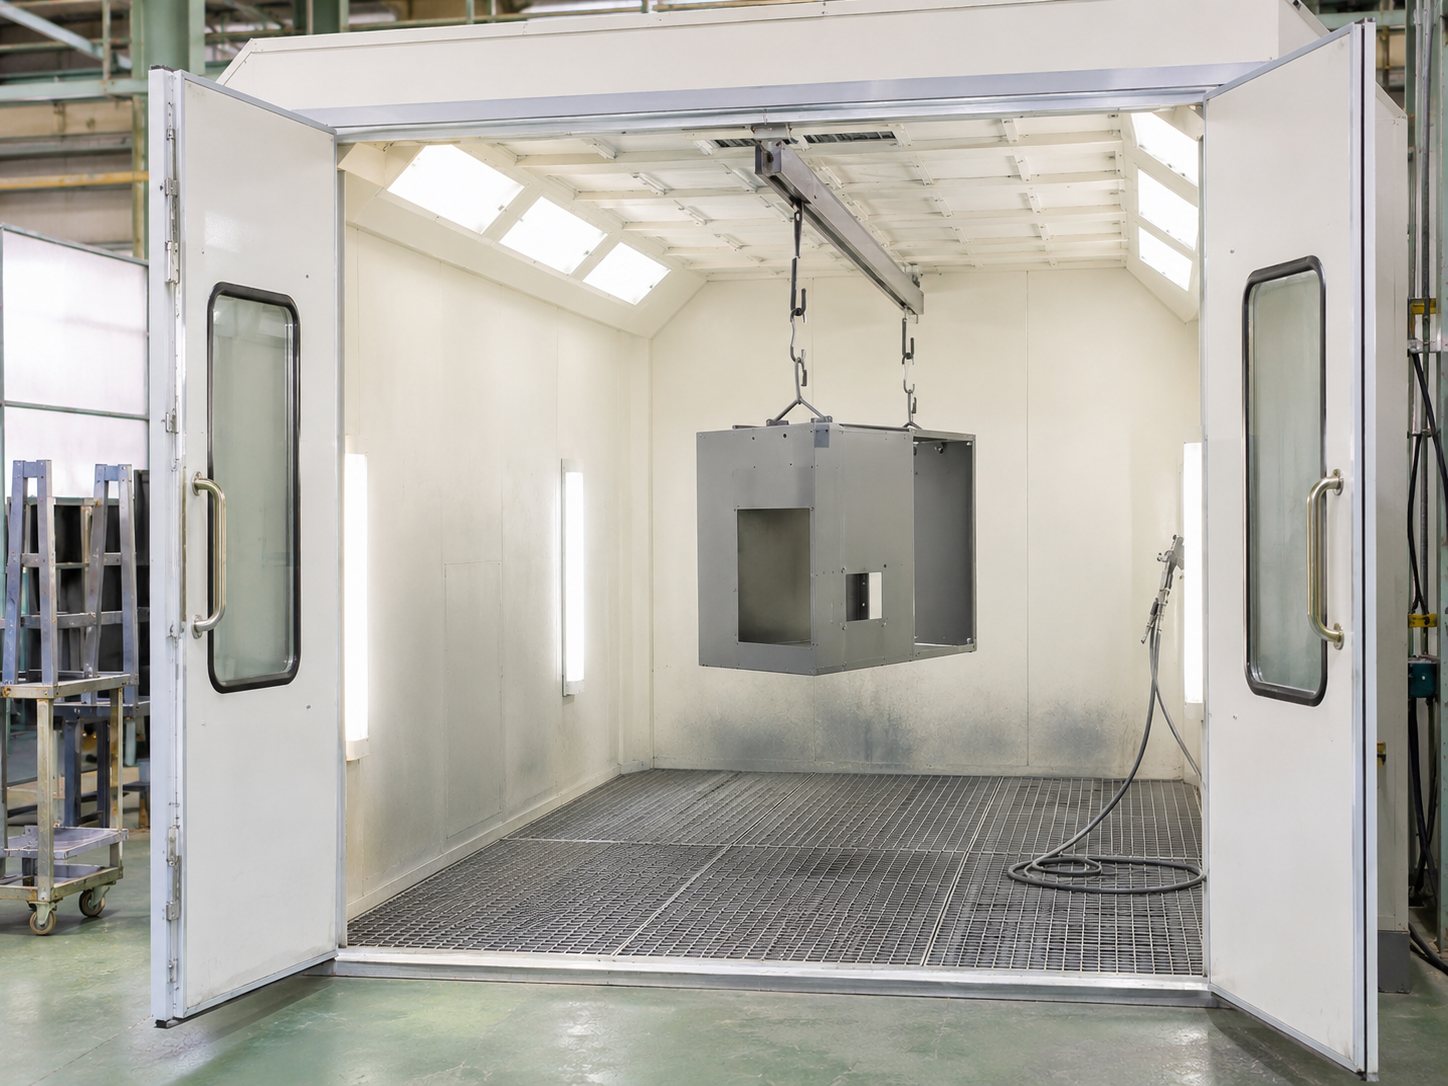
04塗装
塗装ブース2室
焼付炉 3,200×2,000×2,000mm
油を落とす下地処理のあと、粉体か液体の塗料を吹きつけます。焼付けは塗料の指定どおりで、いまの白の粉体塗料なら品物の温度180℃で20分です。
05組付け・検査・梱包
組付けの作業台 4台・石の定盤 1,500×3,000mm
窓・蝶番・取手・パッキンを組み付け、扉の建付けとすき間を確かめます。出荷検査で図面と照らし合わせ、検査票に記録してから梱包します。
台数と能力は見本の数字です。
品質の
確かめ方
初品検査最初の1個は図面の全寸法を測り、検査票に記録してから続きをつくる
工程内の検査曲げは決めた個数ごとに抜き取って、角度と寸法を測る
溶接のあと割れ・ピット・アンダーカットの有無を、図面か取引先の基準で判定する
塗装のあと膜厚計で厚さを測り、色差計と色見本で色を判定する
出荷検査図面と照らし合わせて検査票に記録する。注文番号から、どの工程の誰がつくったかをたどれる
測定器ノギス・ハイトゲージ・膜厚計は年1回校正し、期限をラベルで管理する
EQUIPMENT
機械の一覧
| 切断 |
|
|---|---|
| 曲げ |
|
| 溶接 |
|
| 下地処理・塗装 |
|
| 組付け・検査 |
|
| 運ぶ |
|
台数と能力は見本の数字です。機械のメーカー名は載せていません。
FOR CUSTOMERS
図面1枚、1個から見積もります。
PDF・DXF の図面のほか、手描きのスケッチでもかまいません。2営業日以内に、数量ごとの値段と納期の目安を返します。
電話 0533-00-0000受付 平日 10:00〜16:00